Le PTFE est classé comme non transformable par fusion car il ne devient pas suffisamment fluide lorsqu'il est chauffé. Bien que le PTFE atteigne une transition de fusion autour de 327–342 °C, sa viscosité à l'état fondu reste extraordinairement élevée — environ 10¹¹–10¹² poises à 380 °C — si bien qu'il se comporte davantage comme un gel rigide que comme un thermoplastique fluide. Par conséquent, les composants de laboratoire en PTFE solide ne peuvent normalement pas être fabriqués par moulage par injection standard ou par extrusion conventionnelle à l'état fondu.
Le PTFE doit être mis en forme par compactage de poudre et frittage, puis souvent usiné avec précision à partir de la préforme solide obtenue. Cela augmente la complexité de fabrication mais préserve la résistance chimique, la pureté, le faible coefficient de friction et la stabilité dimensionnelle du matériau.
Pourquoi le PTFE ne se transforme pas comme un thermoplastique typique
Le point de fusion ne dit pas tout
Un thermoplastique conventionnel devient suffisamment fluide au-dessus de son point de fusion pour s'écouler à travers un moule d'injection ou une filière d'extrusion. Le PTFE subit une transition de fusion, mais il ne développe pas le comportement d'écoulement pratique requis pour ces processus.
Le PTFE présente généralement des transitions de fusion proches de 327 °C et 342 °C, selon son historique thermique et son état cristallin. Le problème de fabrication important n'est pas simplement la température à laquelle les cristaux fondent, mais l'incapacité du matériau à s'écouler par la suite.
Une viscosité à l'état fondu extrêmement élevée empêche l'écoulement
À température élevée, le PTFE possède une viscosité à l'état fondu de l'ordre de 10¹¹–10¹² poises. C'est plusieurs ordres de grandeur plus élevé que la viscosité des polymères conçus pour le traitement par fusion ordinaire.
Au lieu de se comporter comme un liquide s'écoulant librement, le PTFE fondu forme une phase de type gel rigide et hautement visqueuse. La pression requise pour le forcer à travers un outillage conventionnel serait impraticable et pourrait endommager l'équipement ou produire des pièces inacceptables.
La structure moléculaire renforce la difficulté de transformation
Le poids moléculaire très élevé du PTFE et ses chaînes fluoropolymères rigides et étroitement compactées contribuent à sa viscosité exceptionnelle à l'état fondu. Sa cristallinité élevée rend également la transition de l'état solide à l'état fondu transformable fondamentalement différente de celle des plastiques de moulage par injection standard.
Cette combinaison explique pourquoi le chauffage du PTFE au-dessus de son point de fusion ne le fait pas se comporter comme le polyéthylène, le polypropylène ou d'autres thermoplastiques courants.
Comment les composants en PTFE solide sont fabriqués
La poudre est compactée en une préforme
La fabrication commence généralement avec de la résine PTFE granulaire ou fine plutôt qu'avec un polymère fondu conventionnel. La poudre est placée dans un moule et compressée pour former une forme préliminaire appelée préforme ou billette.
La compression élimine l'air et consolide les particules de poudre. À ce stade, la pièce possède la géométrie approximative nécessaire pour une transformation ultérieure, mais n'a pas encore la résistance et la densité finales du PTFE entièrement fusionné.
Le frittage fusionne le matériau compacté
La préforme compressée est chauffée via un cycle de frittage contrôlé. Les particules fusionnent ensemble, produisant une structure en PTFE dense et continue sans nécessiter que le matériau s'écoule à travers un moule comme une matière fondue conventionnelle.
Les conditions de frittage doivent être soigneusement contrôlées car la vitesse de chauffage, la température, la vitesse de refroidissement et la géométrie de la pièce influencent le retrait, les contraintes internes, la densité et la stabilité dimensionnelle.
L'usinage CNC assure la précision finale
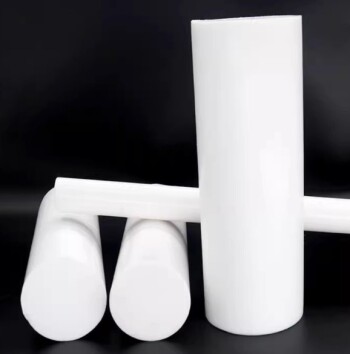
Après le frittage, les billettes, tiges, cylindres ou autres formes brutes en PTFE sont généralement usinés à l'aide d'équipements CNC de précision. Ceci est particulièrement important pour les composants de laboratoire qui nécessitent des alésages, des filetages, des surfaces d'étanchéité, des canaux ou des interfaces d'accouplement précis.
L'usinage permet également de produire de manière pratique des pièces personnalisées ou en faible volume qui ne justifieraient pas un outillage de moulage par injection dédié.
Ce que cela signifie pour les composants de laboratoire
Des géométries personnalisées sont possibles, mais pas par moulage ordinaire
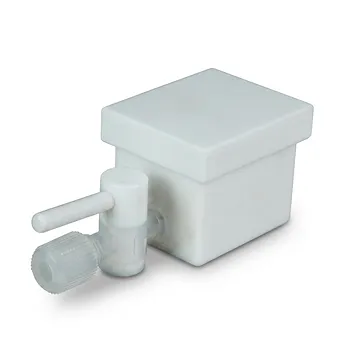
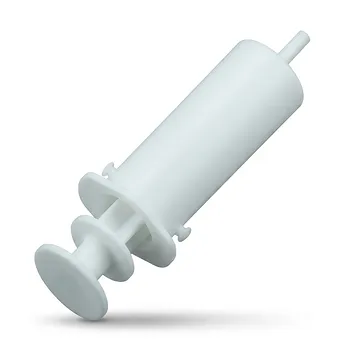
Le PTFE peut être utilisé pour des réacteurs personnalisés, des cellules électrochimiques, des vannes, des raccords, des tiges, des cylindres et des composants de manipulation de fluides. Cependant, leur géométrie est généralement créée par une combinaison de moulage par compression, frittage, perçage, tournage, fraisage et finition CNC.
Le processus de fabrication ressemble davantage à la métallurgie des poudres qu'au moulage par injection plastique standard.
Le contrôle dimensionnel nécessite une planification du processus
Le PTFE subit des changements dimensionnels lors de la compression, du frittage, du refroidissement et de l'usinage. Les concepteurs et les fabricants doivent tenir compte du retrait et d'une éventuelle distorsion lors de la spécification des tolérances.
Les caractéristiques critiques sont souvent usinées après le frittage plutôt que de dépendre entièrement de la préforme moulée. Cela permet aux fabricants d'atteindre la précision nécessaire pour l'étanchéité, l'alignement et le contrôle du débit des fluides.
La pureté du matériau peut être préservée
Le processus spécialisé peut être avantageux pour une utilisation en laboratoire car le composant fini peut être fabriqué à partir de stock de PTFE de haute pureté sans introduire d'agents de démoulage ou d'additifs de traitement incompatibles.
Le résultat est un composant doté d'une forte résistance aux produits chimiques agressifs, d'un faible frottement de surface et de propriétés d'isolation thermique et électrique utiles.
Pourquoi le PTFE reste précieux malgré ses difficultés de transformation
La résistance chimique soutient les applications exigeantes
Le PTFE est hautement résistant à une large gamme de produits chimiques, ce qui le rend adapté au contact avec des réactifs corrosifs et des fluides de laboratoire agressifs. C'est l'une des raisons pour lesquelles il reste un matériau privilégié pour les équipements spécialisés de réaction et de manipulation des fluides.
Le faible frottement améliore les interfaces mobiles
Son faible coefficient de frottement est utile dans les vannes, les pistons, les joints, les roulements et les interfaces coulissantes. L'usinage permet d'intégrer ces caractéristiques dans des composants personnalisés.
Les propriétés thermiques et électriques élargissent son utilisation
Le PTFE offre également une large plage de températures de service et une faible constante diélectrique. Ces caractéristiques sont précieuses dans les équipements de laboratoire qui combinent exposition chimique et exigences thermiques ou électriques.
Comprendre les compromis
La fabrication est plus lente et plus coûteuse
Comparé au moulage par injection, le compactage de poudre, le frittage et l'usinage CNC nécessitent plus d'étapes de processus. Les pièces personnalisées ont donc tendance à avoir des coûts unitaires plus élevés, en particulier lorsque les volumes de production sont faibles.
Les formes complexes peuvent être difficiles à produire économiquement
Le PTFE peut être usiné en pièces complexes, mais les passages internes profonds, les contre-dépouilles, les parois très fines et les géométries tridimensionnelles très complexes peuvent augmenter le temps d'usinage ou nécessiter un outillage spécialisé.
Pour une production à haut volume ou des chemins de fluides très complexes, un fluoropolymère transformable par fusion tel que le PFA peut être plus approprié car il peut généralement être extrudé ou moulé par injection.
Les tolérances doivent refléter le comportement du PTFE
Le PTFE est relativement souple par rapport à de nombreux plastiques techniques et peut présenter un fluage ou une déformation sous une charge soutenue. Les conceptions à tolérances serrées doivent donc tenir compte non seulement du retrait de fabrication, mais aussi de la température de fonctionnement, de la charge mécanique, de la force d'étanchéité et de la stabilité dimensionnelle à long terme.
Tous les grades de PTFE ne sont pas transformés de manière identique
Les grades de PTFE chargés, le PTFE modifié et les grades d'extrusion en pâte peuvent avoir des caractéristiques de transformation et des performances différentes. Le choix du matériau doit être basé sur les exigences chimiques, thermiques, mécaniques et dimensionnelles prévues, et non uniquement sur la désignation PTFE.
Faire le bon choix pour votre objectif
Le processus de fabrication le plus approprié dépend de la géométrie du composant, du volume de production et des exigences de performance.
- Si votre objectif principal est la pureté chimique et la géométrie de laboratoire personnalisée : Utilisez du stock de PTFE fritté suivi d'un usinage CNC de précision, en particulier pour les réacteurs, les raccords, les cellules et les montages spécialisés.
- Si votre objectif principal est la précision dimensionnelle : Spécifiez un usinage après frittage pour les surfaces d'étanchéité, les trous, les filetages et les interfaces plutôt que de compter uniquement sur les dimensions moulées par compression.
- Si votre objectif principal est la production à haut volume ou les chemins de fluides moulés complexes : Évaluez les fluoropolymères transformables par fusion tels que le PFA au lieu du PTFE standard.
- Si votre objectif principal est la stabilité mécanique à long terme : Tenez compte du fluage, de la dilatation thermique, du retrait et des conditions de charge du PTFE lors de la conception et du choix du matériau.
La nature non transformable par fusion du PTFE rend la fabrication plus spécialisée, mais le traitement des poudres et l'usinage de précision lui permettent de fournir des composants de laboratoire que les plastiques conventionnels ne peuvent peut-être pas égaler en termes de résistance chimique et de pureté.
Tableau récapitulatif :
| Aspect | Détails |
|---|---|
| Viscosité à l'état fondu | 10¹¹–10¹² poises à 380 °C, trop élevée pour un traitement par fusion conventionnel. |
| Méthode de fabrication | Compactage de poudre, frittage et usinage CNC plutôt que moulage par injection. |
| Avantages | Excellente résistance chimique, faible frottement, haute pureté et large plage de température. |
| Défis | Processus lent, coûts plus élevés, complexité limitée et fluage sous charge. |
| Alternatives | PFA pour les applications transformables par fusion nécessitant des géométries complexes ou un volume élevé. |
Besoin d'équipements de laboratoire en PTFE qui résistent à des conditions extrêmes ? Les produits PTFE/PFA haute performance de KINTEK sont fabriqués via un usinage CNC de précision et un frittage pour répondre à vos exigences exactes. Des réacteurs personnalisés aux composants complexes de manipulation des fluides, nous offrons pureté et durabilité. Contactez-nous dès aujourd'hui pour discuter de votre projet et obtenir un devis !
Produits associés
- Système de filtration PTFE sur mesure, résistant aux acides, haute pureté, grade semi-conducteur pour traitement chimique
- Robinet en PTFE à Haute Résistance à la Corrosion Valve en Polytétrafluoroéthylène pour Fûts de Stockage Chimique et Systèmes de Transfert de Fluides Personnalisable de Qualité Industrielle
- Système de Filtration Sous Vide PTFE PFA Résistant à la Corrosion Personnalisable et Incassable pour Laboratoire
- Filtre résistant à la corrosion en PTFE avec raccords à vanne PFA et plateau tamiseur intégré
- Seringue en PTFE de 50ml résistante aux produits chimiques à haute température, injecteur en Téflon personnalisé avec joint fileté pour l'analyse de traces
Les gens demandent aussi
- Qu'est-ce qui rend les systèmes de filtration en PTFE avantageux pour l'usage industriel et scientifique ? Stabilité chimique et thermique inégalée
- Quelles étapes sont impliquées dans la sélection du filtre en PTFE approprié ? Un guide en 4 étapes pour une filtration optimale
- Quelles tailles et options de pores sont disponibles pour les filtres en PTFE ? Choisissez le bon filtre pour votre application
- Quelle résistance à la température offrent les filtres en PTFE ? Stabilité thermique inégalée de -200°C à +260°C
- Comment l'hydrophobie des filtres en PTFE bénéficie-t-elle de leur utilisation ? Assurer un débit de gaz ininterrompu et la filtration des solvants