Le PTFE nécessite une fabrication spécialisée car il ne devient pas un liquide fluide lorsqu'il est chauffé. Contrairement aux thermoplastiques conventionnels, le PTFE à haut poids moléculaire se ramollit près de sa transition de fusion, autour de 327 °C, pour devenir un gel rigide et hautement visqueux plutôt qu'un liquide à faible viscosité. Par conséquent, l'équipement de moulage par injection standard ne peut pas le faire passer de manière fiable à travers les canaux et les cavités pour former de la verrerie de laboratoire sur mesure.
Le problème central est l'écoulement : Le PTFE doit généralement être compressé à froid et fritté en blocs solides avant que la géométrie finale ne soit produite par usinage de précision. Ce processus préserve la résistance chimique et la pureté du matériau tout en permettant aux fabricants de créer des récipients, des raccords, des cellules et d'autres composants de laboratoire non standard sur mesure.
Pourquoi le moulage par injection standard ne fonctionne pas
Le PTFE ne forme pas un état fondu conventionnel
La plupart des thermoplastiques transformables à l'état fondu deviennent suffisamment fluides au-dessus de leur température de traitement. Cet écoulement permet à la pression d'injection de remplir une cavité de moule et de reproduire sa forme.
Le PTFE se comporte différemment. Son poids moléculaire extrêmement élevé, sa structure hautement linéaire et son fort blindage au fluor produisent une viscosité à l'état fondu exceptionnellement élevée. Au-dessus de sa transition de fusion, il forme un gel rigide avec peu d'écoulement pratique.
La haute pression ne peut pas résoudre le problème
Le moulage par injection dépend de la capacité d'un matériau à s'écouler à travers des passages étroits avant de refroidir. La résistance à l'écoulement du PTFE rend son passage à travers les canaux, les entrées et les sections minces standard impraticable dans des conditions de moulage conventionnelles.
L'augmentation de la pression ne transforme pas non plus le PTFE en un liquide de moulage par injection normal. Cela peut entraîner des exigences excessives pour l'équipement, un remplissage incomplet, des problèmes dimensionnels ou des dommages à la pièce et au moule sans fournir une reproduction fiable de géométries complexes.
Le PTFE ne peut pas être dissous ou facilement retraité
Le PTFE est également résistant à pratiquement tous les solvants, acides et bases courants. Il ne peut donc pas être transformé en solution pour le moulage par solvant ou remodelé par des méthodes de traitement en solution ordinaires.
Cela laisse aux fabricants une voie de production fondamentalement différente : le formage à l'état solide suivi d'un travail mécanique.
Comment le PTFE est fabriqué à la place
Le compactage de poudre crée la préforme
La résine PTFE est fournie sous forme de matériau granulaire ou de poudre fine. La résine est d'abord compactée à température ambiante ou proche de celle-ci pour obtenir une forme préliminaire, telle qu'une billette, une tige, un tube ou une ébauche moulée.
Cette étape de compactage confère à la résine en vrac une densité et une intégrité physique suffisantes pour subir un traitement thermique.
Le frittage fusionne les particules
La préforme compactée est chauffée au-dessus de la transition de fusion du PTFE dans des conditions contrôlées. Les particules fusionnent à mesure que le matériau se consolide, produisant un solide dense doté des performances chimiques et thermiques caractéristiques du PTFE.
Le frittage n'est pas équivalent au moulage par fusion conventionnel. Le matériau est consolidé à partir d'un corps de poudre pressée plutôt qu'injecté sous forme de liquide fluide dans un moule.
L'extrusion de pâte gère certaines formes spécialisées
Certains produits en PTFE peuvent également être fabriqués par extrusion de pâte. Dans cette méthode, du PTFE en poudre fine lubrifié est forcé à travers une filière, puis traité thermiquement.
L'extrusion de pâte est utile pour certaines géométries, en particulier les tubes et les profilés, mais elle n'élimine pas le besoin de traitement spécialisé ou d'usinage secondaire lorsqu'un composant présente des caractéristiques complexes ou des tolérances serrées.
Pourquoi l'usinage CNC est essentiel pour la verrerie de laboratoire sur mesure
Le bloc solide fournit un point de départ fiable
Après le compactage et le frittage, le PTFE est disponible sous forme de bloc dense, de tige, de tube ou d'une autre forme préformée. Ce stock peut être inspecté puis usiné pour obtenir le composant requis.
Pour l'équipement de laboratoire sur mesure, cette approche est plus adaptable que la conception et la qualification d'un moule dédié pour chaque pièce non standard.
L'usinage crée des géométries complexes
L'usinage CNC peut produire des caractéristiques difficiles ou impraticables à former par le seul moulage de poudre. Celles-ci incluent :
- Cavités internes personnalisées
- Filetages et alésages de précision
- Canaux de fluide et passages de collecteurs
- Surfaces d'étanchéité et rainures
- Brides, ports et caractéristiques d'accouplement
- Géométries de cellules électrochimiques spécialisées
Cela permet de fabriquer des récipients de réaction sur mesure, des revêtements de récipients de digestion, des raccords de transfert, des corps de vanne et des fixations de laboratoire.
Les tolérances serrées sont importantes dans les systèmes de laboratoire
La verrerie de laboratoire sur mesure doit souvent s'accoupler avec des tubes, des capteurs, des électrodes, des vannes, des joints ou d'autres composants. De petites erreurs dimensionnelles peuvent provoquer des fuites, un mauvais alignement, un volume mort ou des résultats expérimentaux peu fiables.
L'usinage CNC de précision permet de contrôler les dimensions finales et l'état de surface après le frittage, une fois que le retrait et la consolidation du matériau ont déjà eu lieu.
Le processus protège les performances du matériau
La valeur du PTFE dans l'équipement de laboratoire provient de sa large résistance chimique, de son faible frottement, de sa résistance thermique et de sa surface propre et non réactive. La fabrication et l'usinage contrôlés aident à maintenir ces propriétés sans introduire d'additifs incompatibles ou de revêtements contaminants.
La pièce finie reste un composant en PTFE continu plutôt qu'un assemblage moulé conventionnel qui dépend de multiples surfaces collées ou revêtues.
Comprendre les compromis
L'usinage peut générer plus de déchets
L'usinage CNC enlève de la matière d'une billette ou d'une tige, de sorte que les pièces complexes peuvent produire des rebuts importants. Cela est moins efficace en termes de matériaux que le moulage par injection à haut volume, où chaque cycle de moulage peut produire des pièces proches de la forme finale.
Cependant, pour de la verrerie de laboratoire sur mesure en un seul exemplaire ou en faible volume, éviter un moule spécialisé peut compenser les déchets d'usinage supplémentaires.
La production est plus lente et plus coûteuse
Le compactage, le frittage, l'inspection et l'usinage CNC nécessitent plus de temps de traitement que le moulage par injection conventionnel. L'outillage, le temps machine, l'expertise de l'opérateur et la vérification dimensionnelle contribuent tous au coût.
La voie spécialisée est donc la plus justifiée lorsque la pièce nécessite les performances du PTFE ou lorsque la géométrie et le volume de production ne justifient pas un outillage de moulage dédié.
Le frittage introduit des considérations dimensionnelles
Les préformes en PTFE peuvent changer de dimensions pendant la consolidation thermique. Les fabricants doivent tenir compte de ce comportement lors de la conception de la préforme et de la surépaisseur d'usinage.
Les dimensions finales doivent être établies par usinage et inspection après frittage plutôt que supposées directement à partir de la forme compactée.
Toutes les pièces en PTFE ne nécessitent pas le même processus
Les formes simples à haut volume peuvent être produites par moulage par compression et frittage, tandis que les tubes peuvent utiliser l'extrusion de pâte. Les composants hautement personnalisés nécessitent généralement un usinage à partir de stock fritté, parfois combiné à d'autres opérations spécialisées.
Le processus correct dépend de la géométrie, de la tolérance, de la quantité, de l'épaisseur de paroi et des exigences de performance.
Faire le bon choix pour votre objectif
La méthode de fabrication doit suivre la géométrie requise de la pièce, le volume de production et les performances du matériau.
- Si votre objectif principal est la géométrie sur mesure : Spécifiez du stock de PTFE fritté suivi d'un usinage CNC, en particulier pour les canaux internes, les ports, les filetages et les formes de récipients non standard.
- Si votre objectif principal est la pureté et la résistance chimiques : Utilisez une qualité de PTFE non chargé appropriée et un processus de fabrication contrôlé qui évite les matériaux incompatibles et la contamination.
- Si votre objectif principal est un contrôle dimensionnel strict : Traitez le frittage comme une étape de préformage et établissez les tolérances finales par usinage CNC et inspection après frittage.
- Si votre objectif principal est la production à haut volume : Évaluez le moulage par compression, l'extrusion de pâte ou un autre processus spécialisé proche de la forme finale avant de vous engager dans un usinage intensif.
- Si votre objectif principal est un appareil de laboratoire unique : L'usinage CNC à partir de billettes de PTFE préformées est généralement la voie la plus flexible car il évite l'outillage de moule d'injection personnalisé.
Le PTFE est difficile à mouler par injection car il ne devient jamais un liquide fluide conventionnel, mais le compactage, le frittage et l'usinage CNC spécialisés rendent ses performances de laboratoire uniques disponibles sous des formes personnalisées précises.
Tableau récapitulatif :
| Aspect | Thermoplastiques conventionnels | PTFE |
|---|---|---|
| Comportement à la fusion | Forme un liquide à faible viscosité, s'écoule facilement | Se ramollit en un gel rigide, viscosité extrêmement élevée |
| Moulage par injection | Processus standard, efficace | Non viable, ne peut pas remplir les moules |
| Méthode de fabrication | Traitement à l'état fondu (injection, extrusion) | Compactage de poudre, frittage, puis usinage |
| Pièces sur mesure | Nécessite des moules personnalisés, coûteux pour les petits volumes | Usinage CNC à partir de stock, flexible pour la géométrie sur mesure |
| Tolérances | Bonnes, mais dépendent de la conception du moule | Contrôlées par usinage après frittage |
| Propriétés du matériau | Dépendent du processus | Maintient la résistance chimique et la pureté |
Besoin de verrerie de laboratoire en PTFE sur mesure capable de résister à des produits chimiques et des températures extrêmes ? Nos capacités d'usinage CNC de précision et de fabrication complète de PTFE/PFA fournissent des composants complexes et sur mesure à partir de stock fritté. Contactez-nous dès aujourd'hui pour discuter de votre projet et recevoir une solution adaptée.
Produits associés
- Appareillage de laboratoire personnalisé en PTFE : cellules de réaction résistantes à la corrosion, faible bruit de fond et fabrication CNC de précision
- Béchers et ballons en PTFE de grande taille pour applications de laboratoire résistantes à la corrosion à haute température avec fabrication CNC sur mesure
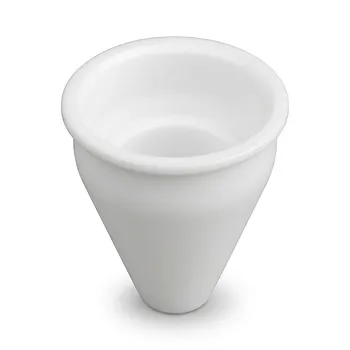
- Cuve d'échantillon conique en PTFE usiné sur mesure, récipient triangulaire en fluoropolymère résistant à la corrosion pour analyse de traces
- Ampoule de séparation à pression constante en PTFE personnalisée, résistante à la corrosion et à faible fond de laboratoire pour flacons PFA
- Boîtes de Petri en PTFE (Polytétrafluoroéthylène) Personnalisées 60mm Résistantes à la Corrosion Faible Fond de Nuit
Les gens demandent aussi
- Comment le comportement de fusion du PTFE affecte-t-il les appareils de laboratoire personnalisés ? Informations clés pour la fabrication.
- Quelles sont les principales méthodes de fabrication des appareils de laboratoire en PTFE ? Perspectives d'experts sur l'ingénierie des fluoropolymères
- Quelle est la plage de compatibilité chimique des appareils de laboratoire en PTFE ? Découvrez sa résistance chimique quasi universelle.
- Pourquoi utiliser le PTFE ou le PFA pour la synthèse de Cu-MOF modifié ? Garantir une pureté élevée et une stabilité chimique exceptionnelle
- Quelles sont les principales propriétés de résistance chimique des appareils de laboratoire en PTFE ? Pureté et Inertie Inégalées