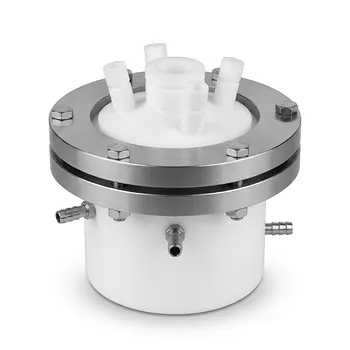
Le comportement inhabituel de fusion du PTFE fait de la fabrication d'appareils de laboratoire personnalisés un défi de traitement des poudres et d'usinage plutôt qu'un projet de moulage conventionnel. Lorsqu'il est chauffé au-dessus de sa transition de fusion, le PTFE forme un gel rigide, clair et à très haute viscosité au lieu d'un liquide fluide. Par conséquent, le moulage par injection standard est généralement impraticable ; les cellules électrochimiques, les réacteurs, les raccords de tuyauterie et les pièces de manipulation de fluides sur mesure sont donc généralement fabriqués par compactage de poudre, frittage et usinage CNC de précision.
Le PTFE ne devient pas une matière fondue moulable normalement. Ses performances chimiques et thermiques exceptionnelles s'accompagnent d'une contrainte de fabrication : les concepteurs doivent former et stabiliser le matériau par des méthodes de frittage spécialisées, puis l'usiner avec précision selon la géométrie requise.
Pourquoi le PTFE ne peut pas être traité comme les thermoplastiques ordinaires
La transition de fusion ne produit pas d'écoulement normal
Les thermoplastiques standard deviennent suffisamment fluides au-dessus de leur point de fusion pour remplir un moule sous pression. Le PTFE développe au contraire un gel à très haute viscosité, il ne s'écoule donc pas à travers les canaux ou les points d'injection conventionnels.
Les températures de transition rapportées varient selon la qualité du matériau et la méthode de mesure. Le PTFE standard subit généralement sa principale transition de fusion autour de 327°C à 340°C, tandis que son comportement de traitement reste fondamentalement différent de celui des plastiques ordinaires transformables à l'état fondu.
La structure moléculaire crée la contrainte de traitement
Le poids moléculaire exceptionnellement élevé du PTFE et sa structure hautement cristalline et étroitement compactée produisent une viscosité à l'état fondu très élevée. Le chauffage du polymère ramollit et transforme sa structure, mais ne réduit pas suffisamment sa viscosité pour un moulage à l'état fondu conventionnel et pratique.
Le PTFE ne se dissout pas non plus dans les solvants organiques ordinaires à température ambiante. Cela élimine le façonnage par solvant comme alternative simple pour produire des composants de laboratoire complexes.
La géométrie doit être conçue en fonction de la fabrication
Comme le PTFE ne peut pas être facilement injecté dans un moule détaillé, les ingénieurs commencent généralement par de la poudre de PTFE granulaire ou fine, des produits semi-finis, des tubes ou une ébauche frittée. La géométrie finale est ensuite créée par formage contrôlé et usinage.
Ceci est particulièrement important pour les pièces non standard, où le coût et les limites de l'outillage spécialisé peuvent rendre l'usinage CNC direct plus pratique que la tentative de créer un moule dédié.
Comment les appareils en PTFE personnalisés sont fabriqués
Le compactage de la poudre établit la forme de base
La poudre de PTFE est généralement compactée à froid pour obtenir une forme préliminaire. Le moulage par compression ou des méthodes de formage connexes créent un compact « vert » avec une stabilité dimensionnelle suffisante pour subir un traitement thermique.
Le compact n'est pas encore un composant fini. Sa résistance, sa densité et ses performances finales dépendent du cycle de frittage ultérieur.
Le frittage développe l'intégrité structurelle
Pendant le frittage, le compact est chauffé selon un cycle thermique contrôlé. Les particules de PTFE coalescent sans devenir une masse fondue fluide, produisant une structure matérielle continue avec la densité et l'intégrité mécanique requises.
Un contrôle minutieux du chauffage et du refroidissement affecte la cristallinité, le retrait, la stabilité dimensionnelle et la perméabilité. Ces variables sont importantes dans les récipients de digestion, les cellules électrochimiques et les circuits de fluides de haute pureté.
L'usinage CNC produit les tolérances finales
Après le frittage, le matériau peut être usiné à l'aide d'équipements CNC de haute précision. L'usinage crée des filetages, des ports, des surfaces d'étanchéité, des canaux internes, des puits et d'autres détails difficiles ou impossibles à former de manière fiable par le seul compactage de poudre.
Ce processus hybride est bien adapté aux appareils de laboratoire personnalisés car il combine une structure globale stable avec le contrôle dimensionnel nécessaire pour les interfaces spécialisées et les connexions de fluides.
Des méthodes de formage alternatives répondent à des types de pièces spécifiques
L'extrusion de pâte peut produire des tubes en PTFE et d'autres profils continus. L'extrusion par piston, le revêtement en poudre et l'usinage à partir de blocs solides préformés peuvent également être appropriés, en fonction de la forme requise, de l'épaisseur de paroi, du volume de production et de la finition de surface.
La voie de fabrication doit donc être sélectionnée en fonction de la géométrie et des exigences fonctionnelles de la pièce, plutôt que de supposer que chaque composant en PTFE doit être moulé de la même manière.
Ce que cela signifie pour la performance des appareils de laboratoire
La résistance chimique est préservée
Le processus spécialisé soutient la résistance du PTFE aux produits chimiques agressifs, y compris de nombreux réactifs qui attaqueraient les plastiques techniques courants. Cela rend le matériau adapté aux récipients de réaction, aux raccords de fluides et aux équipements analytiques exposés à des environnements corrosifs.
La conception finale nécessite toujours une attention particulière aux joints, aux inserts, aux sources de contamination et à tout autre matériau joint au PTFE. Le corps en PTFE peut être chimiquement résistant alors qu'un composant adjacent ne l'est pas.
La stabilité thermique soutient les procédures difficiles
Le PTFE offre une stabilité thermique exceptionnellement élevée, avec une température d'utilisation continue couramment citée proche de 260°C, sous réserve de la qualité spécifique, de la charge et des conditions d'exposition. Le frittage crée une structure consolidée capable de maintenir des performances utiles lors de cycles de température exigeants en laboratoire.
L'historique du traitement doit être contrôlé car l'exposition thermique peut influencer la cristallinité et le changement dimensionnel. Un composant chimiquement approprié peut toujours échouer si ses tolérances se décalent pendant l'utilisation.
La faible friction facilite la manipulation des fluides
Le faible coefficient de frottement du PTFE et sa surface antiadhésive réduisent l'adhérence et peuvent améliorer le fonctionnement des pistons, des vannes, des composants d'agitateurs et des interfaces coulissantes. Ces propriétés sont précieuses lorsque la faible contamination et le nettoyage facile sont des priorités.
La qualité de l'usinage reste significative. La rugosité, les bavures ou les transitions mal finies peuvent créer des points de rétention même lorsque la surface sous-jacente du PTFE a un fort comportement antiadhésif.
La pureté et la faible perméabilité dépendent de la consolidation
Pour les applications de laboratoire de haute pureté, une consolidation incomplète ou des conditions de traitement inadaptées peuvent compromettre la densité et augmenter la perméabilité. Le frittage doit donc être traité comme une étape critique pour la performance, et non simplement comme un moyen de durcir la poudre.
Le choix du matériau doit également distinguer le PTFE vierge des qualités chargées. Les charges peuvent améliorer l'usure, la rigidité ou les performances dimensionnelles, mais elles peuvent altérer la compatibilité chimique et introduire des contaminants inacceptables dans certains processus analytiques.
Comprendre les compromis
La personnalisation s'accompagne d'un effort de fabrication plus important
Les appareils en PTFE nécessitent généralement plus d'étapes de traitement qu'un composant en plastique moulé par injection standard. La préparation de la poudre, le frittage contrôlé, l'usinage, l'inspection et parfois le post-traitement ajoutent du temps et des coûts.
Pour les équipements de laboratoire à faible volume et à haute valeur ajoutée, ce compromis est souvent justifié. Pour les pièces à haut volume avec une géométrie relativement simple, un autre fluoropolymère peut offrir une voie plus économique.
Le changement dimensionnel doit être géré
Le PTFE peut rétrécir et changer de dimension pendant le frittage et le refroidissement. Les concepteurs doivent tenir compte de ce comportement lors de la spécification des alésages, des filetages, des surfaces d'accouplement et des caractéristiques d'étanchéité.
L'usinage à partir de stock stabilisé peut améliorer le contrôle, mais n'élimine pas le besoin de vérifier les tolérances dans les conditions de température et chimiques prévues.
Le PTFE n'est pas toujours le meilleur fluoropolymère
Le PFA a une viscosité à l'état fondu plus faible et peut généralement être traité en utilisant le moulage par injection conventionnel et d'autres techniques basées sur la fusion. Il peut donc être préférable lorsqu'une géométrie complexe doit être produite de manière répétée ou lorsque la transparence moulée et des sections minces cohérentes sont importantes.
Le PTFE reste attrayant lorsque la résistance chimique maximale, le faible frottement, les performances de haute pureté ou une géométrie usinée spécialisée sont la priorité. Le choix doit être basé à la fois sur les conditions de service et les contraintes de fabrication.
L'exposition thermique répétée nécessite une discipline de conception
La température de service du PTFE est élevée, mais le matériau ne doit pas être considéré comme immunisé contre la dégradation thermique ou les limitations mécaniques. Les charges, la pression, la fréquence des cycles, l'épaisseur de paroi et la durée d'exposition affectent toutes le fonctionnement en toute sécurité.
Un récipient ou un raccord personnalisé doit être évalué comme un système complet, incluant les joints, les fermetures, le renforcement et toute disposition de décharge de pression. La résistance du matériau seule n'établit pas la sécurité de l'appareil.
Comment appliquer cela à votre projet
Le processus de conception le plus fiable commence par la définition de la chimie opérationnelle, de la température, de la pression, des tolérances, des exigences de propreté et de la quantité de production attendue.
- Si votre objectif principal est la compatibilité chimique : Spécifiez une qualité de PTFE appropriée et vérifiez chaque composant en contact avec le fluide, y compris les joints, les inserts et les raccords.
- Si votre objectif principal est la précision dimensionnelle : Utilisez du stock de PTFE fritté ou stabilisé suivi d'un usinage CNC de haute précision, avec le retrait et le mouvement thermique inclus dans le plan de tolérance.
- Si votre objectif principal est une géométrie complexe répétée : Comparez le PTFE avec un fluoropolymère transformable à l'état fondu tel que le PFA avant de vous engager dans un outillage et un usinage spécialisés.
- Si votre objectif principal est un travail analytique de haute pureté : Privilégiez une consolidation contrôlée, des pratiques d'usinage propres et un matériau vierge, à moins qu'une charge ne soit manifestement compatible avec l'application.
- Si votre objectif principal est un appareil unique ou à faible volume : Traitez le formage de poudre plus l'usinage CNC comme une voie de fabrication personnalisée pratique plutôt que de forcer la conception dans une approche de pièce moulée standard.
Comprendre que le PTFE forme un gel non fluide est la clé pour concevoir des appareils de laboratoire qui sont à la fois fabricables et capables d'offrir les performances distinctives du PTFE.
Tableau récapitulatif :
| Aspect | Impact sur la fabrication |
|---|---|
| Comportement de fusion | Gel à haute viscosité, pas d'écoulement ; nécessite un compactage de poudre et un frittage |
| Structure moléculaire | Poids moléculaire élevé, pas de solubilité dans les solvants ; limite les options de formage |
| Conception géométrique | Doit être conçue autour de la fabrication ; souvent usinée CNC |
| Compactage de poudre | Crée un compact « vert » ; formage de la forme initiale |
| Frittage | Développe l'intégrité structurelle ; contrôle la cristallinité, le retrait et la densité |
| Usinage CNC | Atteint les tolérances finales ; permet des détails complexes |
| Résistance chimique | Préservée ; adaptée aux environnements corrosifs |
| Stabilité thermique | Utilisation continue jusqu'à 260°C ; nécessite un traitement contrôlé |
| Faible friction | Antiadhésif et faible coefficient ; aide à la manipulation des fluides |
| Pureté | Dépend de la consolidation ; PTFE vierge pour une haute pureté |
| Compromis | Effort de fabrication plus élevé, changement dimensionnel, comparer avec le PFA |
Prêt à tirer parti des propriétés uniques du PTFE pour vos appareils de laboratoire personnalisés ? Chez KINTEK, nous sommes spécialisés dans la fabrication de composants en fluoropolymère haute performance adaptés à vos spécifications exactes. Que vous ayez besoin de cellules électrochimiques personnalisées, de réacteurs ou de pièces complexes de manipulation de fluides, nos capacités complètes en PTFE et PFA — incluant le compactage de poudre, le frittage et l'usinage CNC de précision — garantissent une résistance chimique supérieure, une stabilité thermique et une précision dimensionnelle. Contactez-nous dès aujourd'hui via le formulaire de contact pour discuter de votre projet et profiter de l'avantage KINTEK.
Produits associés
- Appareillage de laboratoire personnalisé en PTFE : cellules de réaction résistantes à la corrosion, faible bruit de fond et fabrication CNC de précision
- Appareil de réaction multicouche PTFE personnalisé haute résistance à la corrosion et à la température, système modulaire à tamis fileté
- Bécher de Laboratoire en PTFE Personnalisé Résistant à la Chaleur pour Chauffage sur Plaque et Analyse de Traces
- Porte-microcolonnes PFA sur mesure et accessoires de laboratoire usinés en PTFE, résistants à la corrosion et à faible bruit de fond
- Système de purification par distillation à reflux de condensation personnalisé en PTFE de 500 ml, résistant à la corrosion, à faible bruit de fond
Les gens demandent aussi
- Quelles sont les principales méthodes de fabrication des appareils de laboratoire en PTFE ? Perspectives d'experts sur l'ingénierie des fluoropolymères
- Quelle est la plage de compatibilité chimique des appareils de laboratoire en PTFE ? Découvrez sa résistance chimique quasi universelle.
- Pourquoi utiliser le PTFE ou le PFA pour la synthèse de Cu-MOF modifié ? Garantir une pureté élevée et une stabilité chimique exceptionnelle
- Quelles sont les principales propriétés de résistance chimique des appareils de laboratoire en PTFE ? Pureté et Inertie Inégalées
- Quelles sont les options de personnalisation disponibles pour les matériaux PTFE ? Adaptez les performances à votre application