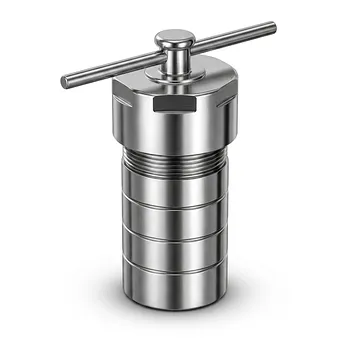
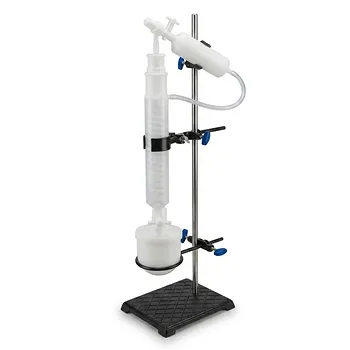
Le PTFE haute performance ne peut pas être produit par moulage par injection conventionnel car il ne devient pas un liquide fluide lorsqu'il est chauffé. Son poids moléculaire extrêmement élevé crée une viscosité de fluage à l'état fondu d'environ 10¹⁰ Pa·s, ou 10¹¹ poise, à environ 380°C. Même au-dessus de son point de fusion, le PTFE se comporte davantage comme un gel rigide que comme un thermoplastique moulable ; par conséquent, la pression d'injection ne peut pas le faire circuler dans les canaux de moulage conventionnels.
Le PTFE est mis en forme par une méthode de traitement de poudre à l'état solide : la résine granulaire est compressée en une préforme, frittée à haute température, et souvent usinée avec précision pour obtenir le composant de laboratoire fini.
Pourquoi le traitement conventionnel à l'état fondu échoue
Un poids moléculaire extrêmement élevé empêche l'écoulement
Le PTFE haute performance possède des chaînes moléculaires dont le poids moléculaire atteint des millions, voire des dizaines de millions. Ces chaînes exceptionnellement longues s'enchevêtrent fortement, produisant une viscosité à l'état fondu bien supérieure à celle des plastiques de moulage par injection ordinaires.
Chauffer le PTFE au-dessus de son point de fusion cristallin ne réduit pas suffisamment cette viscosité pour permettre une injection ou une extrusion pratique. Le matériau ramollit, mais ne s'écoule pas comme un thermoplastique fondu conventionnel.
Le PTFE a une fenêtre de traitement étroite
Le PTFE fond à environ 327°C à 340°C, selon sa structure et sa qualité. Cependant, les températures de traitement ne peuvent pas simplement être augmentées indéfiniment pour améliorer l'écoulement, car le PTFE commence à subir une dégradation thermique rapide à des températures supérieures à environ 410°C.
Il n'existe donc aucune plage de température pratique dans laquelle le PTFE devient suffisamment fluide pour un moulage par injection standard tout en restant thermiquement stable.
Le cisaillement ne résout pas le problème
Le moulage par injection et l'extrusion à l'état fondu reposent sur le passage forcé d'un polymère à travers des passages étroits sous un cisaillement élevé. Le comportement du PTFE dans ces conditions est inadapté : il reste extrêmement résistant à l'écoulement et peut se fracturer lorsqu'il est soumis à un cisaillement sévère dans l'intervalle étroit entre la fusion et la dégradation.
En conséquence, les vis d'injection, les filières d'extrusion et les canaux d'injection conventionnels ne peuvent pas traiter efficacement le PTFE non modifié à haut poids moléculaire.
Comment les composants en PTFE sont fabriqués à la place
La résine granulaire est compressée en une préforme
La fabrication commence avec de la résine PTFE granulaire, généralement produite par polymérisation en suspension. La résine est placée dans un moule et compressée à température ambiante ou proche de la température ambiante sous haute pression.
Cette compression produit une préforme dense, une billette, une tige, un tube ou une forme approximative du composant. Le processus ressemble à la métallurgie des poudres car les particules sont mises en forme mécaniquement avant d'être fusionnées thermiquement.
La préforme est frittée
La préforme en PTFE compressée est chauffée à une température supérieure à son point de fusion. Les particules individuelles fusionnent (coalescence) au cours de ce cycle de chauffage contrôlé, créant une structure solide dense et continue.
Le frittage n'est pas un moulage par fusion conventionnel. Le matériau n'est pas injecté sous forme de liquide fluide dans un moule détaillé ; au lieu de cela, une forme préalablement compactée est consolidée thermiquement.
Le stock fini est usiné avec précision
Après le frittage, les billettes, blocs, tiges ou tubes en PTFE peuvent être usinés à l'aide de tours, de fraiseuses et d'équipements CNC. L'usinage permet d'obtenir les dimensions finales, les filetages, les canaux, les surfaces d'étanchéité et d'autres caractéristiques détaillées nécessaires à l'utilisation en laboratoire.
Cette voie est particulièrement importante pour les réacteurs sur mesure, les revêtements de récipients de digestion, les cellules électrochimiques, les vannes, les raccords de transfert de fluides et les équipements de laboratoire non standard.
Pourquoi l'usinage est important pour l'équipement de laboratoire
Il permet une géométrie personnalisée
L'équipement de laboratoire implique fréquemment des conceptions uniques, des interfaces inhabituelles, des passages internes ou des dimensions spécifiques à l'application. Produire ces géométries à partir de stock fritté offre aux fabricants plus de flexibilité que d'essayer de créer un moule d'injection dédié.
L'usinage CNC permet également d'atteindre le contrôle dimensionnel étroit nécessaire pour les raccords, les composants de vannes et les interfaces d'étanchéité.
Il préserve les propriétés fonctionnelles du PTFE
Le processus de compression et de frittage crée une structure en PTFE dense tout en conservant les propriétés qui rendent le matériau précieux en laboratoire. Celles-ci incluent une large résistance chimique, une endurance thermique, une faible friction et une grande pureté du matériau lorsqu'une qualité de résine appropriée est utilisée.
L'usinage façonne ensuite ce matériau consolidé sans nécessiter de processus d'écoulement à l'état fondu conventionnel.
Il prend en charge les petites séries et les productions spécialisées
Les composants de laboratoire personnalisés sont souvent produits en quantités relativement faibles. Créer un outillage pour le moulage par injection ajouterait un coût substantiel et pourrait être impraticable pour un seul appareil ou un petit lot.
Les billettes frittées et l'usinage CNC offrent une voie de fabrication plus adaptée aux produits spécialisés.
Comprendre les compromis
Le gaspillage de matériau peut être important
L'usinage d'un composant complexe à partir d'une billette solide élimine des matériaux qui ne peuvent pas toujours être réutilisés dans la même application haute performance. Plus la différence entre la billette et la géométrie finale est grande, plus le gaspillage potentiel est important.
Cela peut rendre les pièces en PTFE usinées plus coûteuses que les composants moulés fabriqués à partir de plastiques fluides.
La production est plus lente que le moulage par injection
La compression, le frittage, le refroidissement et l'usinage prennent considérablement plus de temps qu'un cycle de moulage par injection à grand volume. Le processus est donc moins adapté aux pièces bon marché produites en masse où les thermoplastiques conventionnels peuvent répondre aux exigences de performance.
Les formes complexes peuvent nécessiter plusieurs opérations
Les cavités internes, les sections minces, les alésages de précision et les canaux complexes peuvent nécessiter un outillage spécialisé ou plusieurs opérations CNC. Les décisions de conception doivent tenir compte de l'usinabilité du PTFE, du support de la pièce, des tolérances et des dimensions du stock fritté disponible.
Le PTFE n'est pas toujours la seule option de matériau
Le PTFE est approprié lorsque la résistance chimique, la pureté, la capacité thermique ou la faible friction justifient son coût et sa complexité de fabrication. Pour des applications moins exigeantes, un fluoropolymère transformable à l'état fondu ou un autre thermoplastique technique peut offrir une solution plus économique.
Comment appliquer cela à votre projet
La méthode de fabrication correcte dépend de la géométrie requise, du volume de production, des tolérances et des conditions chimiques et thermiques.
- Si votre objectif principal est la résistance chimique et la pureté : spécifiez une qualité de PTFE haute performance appropriée et utilisez le moulage par compression, le frittage et l'usinage contrôlé pour préserver ces propriétés.
- Si votre objectif principal est la géométrie personnalisée : produisez le composant à partir d'une billette ou d'une préforme frittée et utilisez l'usinage CNC de précision pour les canaux, les filetages, les alésages et les surfaces d'étanchéité.
- Si votre objectif principal est la production à grand volume : comparez le PTFE avec un matériau transformable à l'état fondu ou évaluez si une forme proche de la cote obtenue par moulage par compression peut réduire l'usinage et le gaspillage de matériau.
- Si votre objectif principal est la précision dimensionnelle : traitez le stock de PTFE fritté et l'opération d'usinage comme un processus combiné, en tenant compte de la consolidation, du refroidissement et des tolérances d'usinage final.
L'incapacité du PTFE à s'écouler est précisément la raison pour laquelle il nécessite un processus de fabrication à base de poudre, fritté et souvent usiné, plutôt qu'un moulage par injection à l'état fondu conventionnel.
Tableau récapitulatif :
| Aspect | Moulage par injection à l'état fondu conventionnel | Fabrication du PTFE (Compression et frittage) |
|---|---|---|
| État du matériau | Matière fondue fluide | Poudre compactée, puis frittée |
| Viscosité | Suffisamment basse pour s'écouler | Extrêmement élevée (10^10 Pa·s) |
| Température de traitement | Fenêtre étroite au-dessus de la fusion | En dessous de la dégradation (<410°C) |
| Création de forme | Remplissage de la cavité du moule | Préforme par compression + usinage |
| Adéquation | Grand volume, formes simples | Sur mesure, faible volume, géométries complexes |
| Gaspillage | Faible | Plus élevé en raison de l'usinage |
| Cadence | Cycle rapide | Processus plus long |
| Propriétés clés | Limitées par l'écoulement à l'état fondu | Préserve la résistance chimique et la pureté |
Vous recherchez de la verrerie de laboratoire en PTFE personnalisée ou des composants usinés avec précision ? KINTEK est spécialisé dans les produits en PTFE et PFA haute performance, de la verrerie de laboratoire standard aux cellules électrochimiques personnalisées et aux récipients de digestion par micro-ondes. Nos capacités d'usinage CNC de bout en bout garantissent que les géométries complexes et les commandes à grand volume sont livrées avec précision. Assurez-vous que votre laboratoire fonctionne avec un équipement fiable et résistant aux produits chimiques. Contactez-nous dès aujourd'hui pour une solution sur mesure — Contactez-nous !
Produits associés
- Appareillage de laboratoire personnalisé en PTFE : cellules de réaction résistantes à la corrosion, faible bruit de fond et fabrication CNC de précision
- Porte-microcolonnes PFA sur mesure et accessoires de laboratoire usinés en PTFE, résistants à la corrosion et à faible bruit de fond
- Crucible PFA haute pureté et bêcher PTFE résistant à la corrosion pour analyse de traces et applications de laboratoire sur mesure
- Échantillonneur solide PTFE personnalisé de haute pureté pour extraction de laboratoire et analyse chimique Sonde d'échantillonnage en polytétrafluoroéthylène à longueur personnalisable
- Récipient de Réaction en PTFE Hautes Performances Personnalisable et Fiole en Polytétrafluoroéthylène Résistante à la Corrosion pour Usage en Laboratoire Chimique
Les gens demandent aussi
- Comment le comportement de fusion du PTFE affecte-t-il les appareils de laboratoire personnalisés ? Informations clés pour la fabrication.
- Quelles sont les principales méthodes de fabrication des appareils de laboratoire en PTFE ? Perspectives d'experts sur l'ingénierie des fluoropolymères
- Que signifie la maturité technologique du PTFE pour la qualité et la fiabilité du matériel de laboratoire standard ? Obtenez des résultats de laboratoire cohérents grâce à une technologie PTFE mature.
- Quelle est la plage de compatibilité chimique des appareils de laboratoire en PTFE ? Découvrez sa résistance chimique quasi universelle.
- Quelles sont les principales propriétés de résistance chimique des appareils de laboratoire en PTFE ? Pureté et Inertie Inégalées