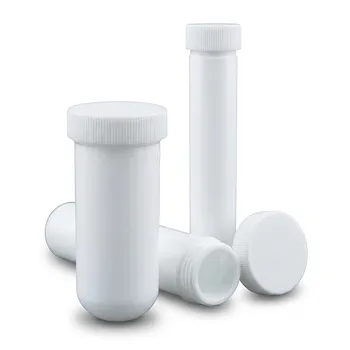
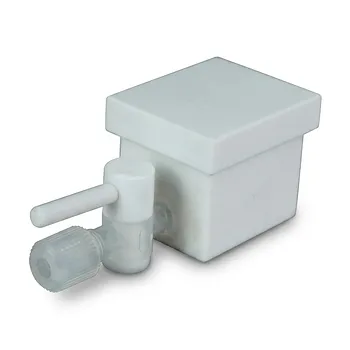
Les récipients de laboratoire en PTFE sur mesure ne sont généralement pas moulés par injection car le PTFE ne devient pas un liquide fluide lorsqu'il est chauffé. Son poids moléculaire exceptionnellement élevé, sa structure moléculaire linéaire et sa cristallinité produisent une viscosité à l'état fondu extrême au-dessus de son point de fusion, situé autour de 327 °C. Au lieu de cela, les fabricants compressent à froid la poudre de PTFE, la frittent pour obtenir un solide dense, et utilisent un usinage CNC de précision pour créer le récipient ou l'appareil final.
Le PTFE se comporte davantage comme une poudre haute performance qui doit être consolidée que comme un plastique conventionnel transformable par fusion. Le frittage crée la billette solide, tandis que l'usinage CNC assure la précision dimensionnelle et la géométrie complexe requises pour les composants de laboratoire spécialisés.
Pourquoi le moulage par injection conventionnel échoue
Le PTFE possède un poids moléculaire exceptionnellement élevé
Le PTFE standard non modifié possède un poids moléculaire pouvant dépasser 10 000 000. Ses longues chaînes moléculaires non ramifiées deviennent fortement enchevêtrées, rendant le mouvement sous l'effet de la chaleur extrêmement difficile.
La plupart des thermoplastiques deviennent des masses fondues à faible viscosité qui peuvent être poussées à travers une buse dans un moule. Le PTFE reste un matériau extrêmement rigide et à haute viscosité, même au-dessus de son point de fusion.
Les atomes de fluor protègent le squelette polymère
Le squelette carboné du PTFE est étroitement entouré d'atomes de fluor électronégatifs. Cette structure confère au PTFE sa résistance chimique exceptionnelle, son faible coefficient de friction et sa stabilité thermique, mais elle restreint également la mobilité moléculaire.
En conséquence, le chauffage du PTFE ne produit pas le type d'écoulement fluide requis pour le moulage par injection standard. Le matériau ramollit et forme un gel visqueux plutôt que de se comporter comme un polymère liquide conventionnel.
La fusion ne crée pas d'écoulement pratique
La distinction critique réside entre la fusion et l'écoulement. Le PTFE peut subir une transition de phase cristalline au-dessus de son point de fusion, mais sa viscosité à l'état fondu reste si élevée que les pressions d'injection ordinaires ne peuvent pas le faire passer à travers les canaux, les points d'injection et les cavités de moule étroites.
C'est pourquoi l'extrusion par fusion et le moulage par injection conventionnels sont inadaptés au PTFE à haut poids moléculaire. Le problème n'est pas simplement que le PTFE nécessite une température de traitement plus élevée ; sa rhéologie est fondamentalement différente.
Comment le frittage produit la forme initiale du PTFE
La poudre est compressée avant le chauffage
La résine PTFE est fournie sous forme de poudre granulaire ou fine plutôt que sous forme de granulés de moulage par injection conventionnels. Les fabricants compressent d'abord la poudre à température ambiante pour obtenir une préforme, une billette, un tube ou une autre forme proche de la forme finale.
La compression donne aux particules libres un contact et une stabilité mécanique suffisants pour le processus thermique ultérieur. Elle ne fait pas couler le PTFE comme une masse fondue.
La chaleur fusionne les particules
Pendant le frittage, la préforme compressée est chauffée au-dessus du point de fusion du PTFE selon un cycle thermique contrôlé. Les particules individuelles fusionnent et se regroupent en une structure polymère dense et continue.
Le processus est comparable en principe aux méthodes de consolidation de poudre utilisées pour d'autres matériaux difficiles à fondre. Un frittage approprié est essentiel pour la résistance, l'étanchéité, la qualité de surface et la résistance à la pénétration chimique.
Le résultat est une billette usinable
Après refroidissement, le résultat est un bloc, une tige, un tube ou une ébauche moulée en PTFE solide. Ce stock conserve les caractéristiques matérielles qui rendent le PTFE précieux en laboratoire, notamment une résistance chimique élevée, une endurance thermique et une faible réactivité de surface.
La préforme peut avoir une forme de base utile, mais elle ne contient généralement pas les détails complexes ou les tolérances serrées de l'appareil fini.
Pourquoi l'usinage CNC est utilisé pour les appareils sur mesure
La géométrie de laboratoire sur mesure est souvent non standard
L'équipement de laboratoire spécialisé peut inclure des récipients de réaction, des cellules électrochimiques, des revêtements de récipients de digestion, des vannes sur mesure, des raccords de transfert et des montages inhabituels. Ces pièces sont souvent produites en faible volume et peuvent être conçues pour une expérience ou un instrument particulier.
Créer un moule d'injection dédié pour chaque variante serait coûteux et lent. L'usinage CNC peut produire différentes géométries directement à partir de stock de PTFE fritté sans nécessiter de moule spécialisé pour chaque conception.
L'usinage permet un contrôle dimensionnel
L'équipement CNC peut créer des alésages contrôlés, des filetages, des faces d'étanchéité, des poches, des canaux, des éléments de montage et d'autres géométries détaillées. Il permet également aux fabricants de respecter les tolérances requises pour les composants d'accouplement et les chemins de fluide résistants aux fuites.
Pour les appareils de laboratoire, la précision dimensionnelle est souvent plus importante que l'obtention du coût de production le plus bas possible. Une interface mal contrôlée peut provoquer des fuites, une contamination ou des résultats expérimentaux peu fiables.
L'usinage protège le rôle fonctionnel du matériau
Le PTFE est souvent utilisé comme surface chimiquement résistante ou à faible contamination en contact avec des réactifs, des échantillons, des gaz ou des solvants. Partir d'un stock correctement fritté et usiner la géométrie finale aide à préserver une structure de matériau dense et homogène.
L'usinage évite également de forcer le polymère à travers des points d'injection étroits ou des chemins d'écoulement complexes, où le traitement conventionnel serait impraticable pour le PTFE à haut poids moléculaire.
Pourquoi la méthode de fabrication répond aux besoins du laboratoire
La production en faible volume est économiquement rationnelle
Le moulage par injection est plus efficace lorsqu'un grand nombre de pièces identiques est requis. Les coûts de moule, d'outillage, de configuration et de validation peuvent être répartis sur une longue série de production.
Les récipients de laboratoire sur mesure sont souvent fabriqués en petites quantités. La compression, le frittage et l'usinage CNC offrent généralement une voie plus pratique pour les prototypes, les pièces uniques, les composants de remplacement et l'équipement de recherche spécialisé.
Les pièces complexes peuvent être modifiées plus facilement
Les conceptions de recherche changent fréquemment après les tests. Un composant en PTFE usiné peut être révisé en ajustant le programme CNC ou en utilisant une taille de billette différente.
Une conception moulée par injection nécessiterait généralement une modification du moule ou un outillage entièrement nouveau, augmentant à la fois le délai et le coût.
Le PTFE prend en charge un service chimique exigeant
Le PTFE fritté et usiné est choisi là où la résistance aux produits chimiques agressifs, le faible coefficient de friction, la stabilité thermique et la faible interaction de surface sont importants. Ces propriétés sont particulièrement précieuses dans les récipients, les revêtements, les raccords et les composants exposés à des environnements de laboratoire corrosifs.
La méthode de fabrication soutient donc l'application : elle rend possibles des géométries difficiles tout en conservant les propriétés qui ont motivé le choix du PTFE.
Comprendre les compromis
L'usinage génère des déchets de matériaux
L'usinage CNC retire de la matière d'une ébauche frittée plus grande. Les pièces complexes peuvent donc générer des copeaux et des rebuts substantiels, surtout lorsque la géométrie finale diffère considérablement de la billette de départ.
C'est moins efficace en termes de matériaux que le moulage de pièces proches de la forme finale. Le gaspillage supplémentaire est souvent accepté car les composants en PTFE sur mesure sont produits en quantités limitées et nécessitent une géométrie spécialisée.
La production peut être plus lente
Le frittage nécessite un chauffage et un refroidissement contrôlés, et l'usinage CNC ajoute des étapes de programmation, de configuration, d'inspection et de finition. Le processus complet est généralement plus lent que le moulage d'une pièce à haut volume à partir d'un plastique transformable par fusion.
Le compromis est une plus grande flexibilité de conception et la capacité de fabriquer des pièces que le moulage conventionnel ne peut pas produire.
Les changements dimensionnels doivent être gérés
Le PTFE peut subir des changements dimensionnels pendant le frittage et peut présenter un fluage ou une déformation sous une charge soutenue et une température élevée. Les fabricants doivent tenir compte du comportement du matériau lors de la conception de la préforme, du traitement thermique, de l'usinage et de l'utilisation.
Les applications critiques peuvent nécessiter une planification minutieuse des tolérances, un support approprié et une inspection après l'usinage.
Le moulage par injection n'est pas toujours impossible pour tout matériau à base de PTFE
La limitation s'applique principalement à l'homopolymère PTFE non modifié à haut poids moléculaire. Certains fluoropolymères modifiés ou matériaux apparentés au PTFE à plus faible poids moléculaire peuvent être traités en utilisant différentes techniques.
Ces matériaux ne doivent pas être considérés comme interchangeables avec le PTFE standard. La résine sélectionnée doit toujours répondre aux exigences chimiques, thermiques, de pureté et mécaniques de l'application.
Faire le bon choix pour votre objectif
La méthode de fabrication correcte dépend de la qualité du matériau, du volume de production, de la géométrie et des performances requises.
- Si votre objectif principal est la résistance chimique et la pureté du matériau : Utilisez un stock de PTFE correctement fritté et un usinage contrôlé pour préserver une surface de contact dense et chimiquement résistante.
- Si votre objectif principal est une géométrie complexe en faible volume : Choisissez l'usinage CNC à partir d'une billette frittée car cela évite le coût et l'inflexibilité de l'outillage d'injection dédié.
- Si votre objectif principal est la production à haut volume : Évaluez les fluoropolymères modifiés ou d'autres matériaux transformables par fusion, à condition qu'ils satisfassent aux exigences de performance de l'application.
- Si votre objectif principal est la fiabilité dimensionnelle : Spécifiez ensemble le processus de frittage, les tolérances d'usinage, les conditions thermiques et l'inspection après usinage plutôt que de traiter la précision CNC comme le seul facteur de contrôle.
Comprendre le comportement à la fusion du PTFE rend le choix de fabrication clair : le frittage crée la forme solide utilisable, et l'usinage CNC transforme cette forme en un instrument de laboratoire précis.
Tableau récapitulatif :
| Aspect | Frittage + Usinage CNC | Moulage par injection conventionnel |
|---|---|---|
| Comportement du matériau | La poudre de PTFE est compressée et fusionnée ; aucun écoulement libre. | Le PTFE ne s'écoule pas comme une masse fondue ; impraticable. |
| Volume de production | Idéal pour les pièces sur mesure en faible volume. | Idéal pour les pièces identiques en haut volume. |
| Flexibilité de conception | Élevée ; facile à modifier via des programmes CNC. | Faible ; nécessite de nouveaux moules pour les changements. |
| Tolérances | Excellentes ; usinage précis. | Bonnes mais limitées par l'écoulement de la masse fondue. |
| Coût pour les pièces sur mesure | Plus faible pour les petites quantités. | Élevé en raison des coûts de moule. |
Besoin de verrerie de laboratoire en PTFE sur mesure ? KINTEK est spécialisé dans les fluoropolymères haute performance, offrant un usinage CNC de précision et le frittage. Des récipients standard aux appareils complexes, nous fournissons des solutions sur mesure pour votre laboratoire. Contactez-nous dès aujourd'hui pour un devis !
Produits associés
- Ballon en PTFE personnalisé grand volume 18L résistant à la corrosion, faible bruit de fond, récipient chimique haute pureté
- Récipient de Réaction en PTFE Hautes Performances Personnalisable et Fiole en Polytétrafluoroéthylène Résistante à la Corrosion pour Usage en Laboratoire Chimique
- Tubes de digestion PTFE sur mesure et cuves de centrifugation en Polytétrafluoroéthylène haute pureté 60ml pour analyse de traces
- Réacteur PTFE personnalisable avec pale d'agitation électrique et système de filtration sous vide à entonnoir de Büchner
- Flacon de Réaction Chimique de Laboratoire en PTFE à Cols Multiples Personnalisable 18L pour la Synthèse de Haute Pureté et les Applications d'Agitation
Les gens demandent aussi
- Pourquoi la fluoration par dégradation du PTFE est-elle thermiquement différente de la formation d'oxydes lors du traitement de formulations de métaux réactifs dans des récipients en PTFE sur mesure ? Aperçu des points clés de sécurité pour les réactions à haut risque.
- Quelle est la différence entre les solvants hydrogénés et les solvants halogénés en ce qui concerne leur capacité à provoquer un gonflement des récipients de laboratoire en PTFE ? Explication des différences clés
- Pourquoi les récipients et conteneurs de laboratoire en fluoropolymère PTFE présentent-ils une résistance chimique supérieure face aux solvants agressifs et aux acides corrosifs par rapport à la verrerie de laboratoire en plastique standard ? Découvrez les secrets moléculaires.
- Quelles sont les performances des récipients en polytétrafluoroéthylène (PTFE) en matière de perméation de gaz ? Aperçus d'experts sur l'absorption de solvants
- Quelles sont les étapes clés pour assurer l'intégrité structurelle des récipients de réaction en PTFE moulé pour laboratoire ? Maîtriser le traitement des poudres fines.