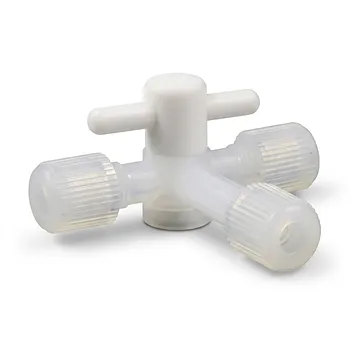
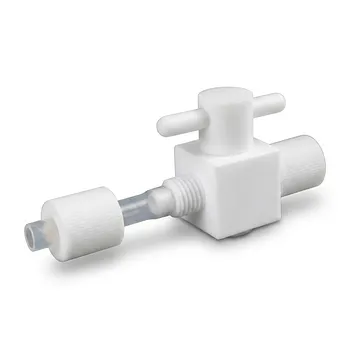
Le PFA est avantageux car sa structure copolymère lui confère une fluidité à l'état fondu sans sacrifier la chimie fluorée qui rend le PTFE résistant. Le PFA intègre des comonomères d'éther perfluoroalkylvinylique dans une chaîne principale de tétrafluoroéthylène, ce qui perturbe la structure cristalline très régulière du PTFE et réduit considérablement la viscosité à l'état fondu. En conséquence, le PFA peut être extrudé, moulé par injection, thermoformé et soudé pour créer des raccords complexes, des vannes et des chemins de fluide à faible volume mort, là où le PTFE standard nécessite généralement un moulage par compression, un frittage ou un usinage pour être produit.
Le PFA combine des performances chimiques et thermiques similaires à celles du PTFE avec une véritable transformabilité à l'état fondu. Cette différence de traitement permet des composants de transfert de fluides de laboratoire plus complexes, précis, homogènes et systématiquement étanches.
Pourquoi le PTFE standard est difficile à mouler
Le PTFE possède une structure moléculaire extrêmement régulière
Le PTFE standard se compose principalement d'une chaîne de tétrafluoroéthylène hautement régulière. Son squelette entièrement fluoré offre une inertie chimique exceptionnelle, une faible énergie de surface et une grande stabilité thermique.
Cette régularité moléculaire favorise également la cristallinité et une viscosité à l'état fondu très élevée. Lorsqu'il est chauffé au-dessus de sa transition de fusion, le PTFE ne devient pas un liquide fluide adapté au moulage par injection ordinaire ; il se comporte davantage comme un gel rigide qui ne s'écoule pas.
Le PTFE nécessite une fabrication spécialisée
Comme le PTFE standard ne peut pas s'écouler de manière conventionnelle à travers un outil de moulage par injection, les fabricants utilisent généralement le moulage par compression, le frittage, l'extrusion par piston ou l'usinage CNC.
Ces méthodes sont efficaces pour les joints, les formes simples et les composants usinés, mais elles deviennent plus exigeantes lorsqu'un raccord contient des alésages qui s'entrecroisent, des filetages internes, des sièges de vanne, des sections minces ou une géométrie externe complexe.
L'usinage crée des contraintes de processus et de conception
L'usinage peut produire des pièces en PTFE précises, mais il ajoute de la main-d'œuvre, des déchets de matériaux et des risques de variation dimensionnelle. Les passages internes et les géométries fermées peuvent également être difficiles, voire impossibles, à usiner de manière économique.
Le résultat peut être un composant assemblé à partir de plusieurs pièces, avec des joints supplémentaires ou un volume mort indésirable dans la manipulation de fluides de haute pureté.
Comment la structure du PFA permet le traitement à l'état fondu
Les comonomères perfluoroalkoxy perturbent la cristallisation
Le PFA copolymérise le tétrafluoroéthylène avec des unités d'éther perfluoroalkylvinylique, telles que le PPVE. Les groupes latéraux volumineux interrompent l'empilement régulier de la chaîne PTFE.
Cela réduit la cristallinité et diminue la résistance au mouvement moléculaire pendant le chauffage. Le PFA développe donc une fluidité à l'état fondu suffisante pour l'extrusion et le moulage par injection tout en conservant un squelette carboné entièrement fluoré.
Le PFA conserve les propriétés fondamentales des polymères fluorés
La modification par comonomère change davantage le comportement de traitement que l'identité chimique. Le PFA maintient une très haute résistance aux produits chimiques agressifs, une faible énergie de surface, une hydrophobicité, une isolation électrique et une capacité à haute température comparables à celles du PTFE.
La stabilisation des groupes terminaux après polymérisation, y compris la conversion des groupes terminaux réactifs en groupes CF3 stables, favorise davantage la stabilité thermique pendant le traitement et l'utilisation.
Le PFA peut être traité avec un outillage conventionnel
La fluidité à l'état fondu du PFA permet au matériau chauffé de remplir des moules détaillés et des passages étroits. Les fabricants peuvent former des corps de vanne, des connecteurs filetés, des raccords de tuyauterie, des collecteurs, des composants de cuve et d'autres géométries en une seule opération de moulage contrôlée.
Le PFA peut également être thermoformé, extrudé et soudé à chaud. Ces capacités sont particulièrement précieuses lorsqu'une conception nécessite des caractéristiques intégrées ou une construction continue en polymère fluoré.
Pourquoi cela est important pour les raccords de fluides de laboratoire
Les chemins d'écoulement internes complexes deviennent pratiques
Un raccord en PFA moulé peut intégrer des canaux qui s'entrecroisent, des épaulements internes, des sièges de vanne et des caractéristiques de connexion directement dans la pièce. Cela réduit la dépendance à l'usinage secondaire et simplifie la production de géométries qui seraient difficiles à créer à partir d'un bloc de PTFE massif.
Le moulage complexe prend également en charge les conceptions à faible volume mort, qui aident à réduire le fluide retenu et le transfert entre les étapes analytiques.
Les surfaces moulées favorisent une manipulation de haute pureté
Un traitement à l'état fondu contrôlé peut produire des surfaces lisses et non poreuses avec moins de marques d'usinage et moins de risques de micro-vides ou d'irrégularités. Les surfaces internes lisses rendent plus difficile le piégeage de contaminants ou de résidus de processus dans le chemin du fluide.
Ceci est important dans l'analyse de traces, la manipulation de produits chimiques pour semi-conducteurs et d'autres applications où les extractibles, le rejet de particules et la contamination croisée doivent être minimisés.
Moins de joints peuvent améliorer l'étanchéité
Le moulage et le soudage à chaud du PFA peuvent produire des constructions intégrées ou homogènes qui réduisent le nombre d'interfaces en contact avec le fluide de processus. Moins de joints signifie moins de chemins de fuite potentiels et moins d'endroits où la contamination peut s'accumuler.
Cela ne rend pas chaque assemblage en PFA moulé étanche par défaut ; la conception de l'étanchéité, les tolérances, la qualité de la soudure et les conditions de fonctionnement restent critiques.
La répétabilité dimensionnelle améliore la production
Le moulage par injection utilise un outil défini pour reproduire la même géométrie sur de nombreuses pièces. Pour les raccords avec des ports standardisés, des interfaces de vanne ou des connexions de tuyauterie, cela peut améliorer la cohérence et réduire la variation associée à l'usinage et à l'assemblage manuels.
Le moulage est particulièrement attrayant lorsque le volume de production justifie un outillage dédié.
L'équilibre des performances entre le PFA et le PTFE
La résistance chimique reste comparable pour de nombreuses applications
Les deux matériaux sont des polymères fluorés perfluorés et sont sélectionnés pour leur résistance à une large gamme d'acides, de bases, de solvants et de produits chimiques de laboratoire agressifs. Le PFA n'est donc pas un compromis basé uniquement sur la facilité de fabrication.
La qualité appropriée doit toujours être vérifiée par rapport aux produits chimiques, concentrations, températures, temps d'exposition et charges mécaniques spécifiques impliqués.
La capacité thermique reste élevée
Le PFA prend en charge le service de laboratoire à haute température et est couramment utilisé dans des applications avec des températures continues autour de la plage supérieure associée au PTFE, souvent environ 260°C selon la qualité et la conception.
La température admissible réelle dépend de la pression, de l'épaisseur de paroi, de la charge, du cyclage thermique et des données du fabricant. Une comparaison des matériaux ne doit pas reposer uniquement sur une température maximale nominale.
Le PFA offre une transparence utile
De nombreuses qualités de PFA sont translucides ou hautement translucides, alors que le PTFE standard est généralement opaque. Cela peut aider les utilisateurs à inspecter la présence de fluide, les bulles, les dépôts ou le comportement d'écoulement dans les tubes et les récipients.
La transparence est un avantage applicatif, mais elle ne doit pas l'emporter sur des exigences plus importantes telles que la pression nominale, la compatibilité chimique ou la sensibilité à la lumière du fluide.
Comprendre les compromis
Le PTFE peut rester le meilleur choix pour les pièces usinées
Le PTFE standard reste très efficace pour les composants personnalisés uniques, les sections épaisses, les joints et les géométries faciles à usiner. Il peut également être préféré lorsque la conception nécessite le comportement mécanique ou thermique particulier d'une qualité de PTFE à haut poids moléculaire.
L'avantage de traitement du PFA compte le plus lorsque la complexité, la répétabilité, la construction homogène ou le volume de production sont importants.
Le moulage du PFA nécessite plus de contrôle de processus
Le PFA doit être traité à des températures élevées, et la conception du moule, le contrôle thermique, le retrait, les lignes de soudure et le comportement de refroidissement affectent les dimensions finales. Les raccords à tolérance serrée nécessitent donc un outillage qualifié et une validation du processus.
Une pièce moulée n'est pas automatiquement plus précise qu'une pièce usinée ; la précision dépend de l'ensemble du matériau, de l'outillage et du processus de fabrication.
Le PFA peut avoir un comportement mécanique différent
Bien que le PFA conserve de solides performances de polymère fluoré, ses propriétés mécaniques, sa rigidité, son comportement au fluage et sa résistance à la déformation peuvent différer de ceux de la qualité de PTFE sélectionnée. Les raccords exposés à la pression, aux charges de serrage ou à des températures élevées doivent être évalués en tant que composants techniques.
La sélection des matériaux doit comparer les données spécifiques à la qualité plutôt que de traiter tous les produits PTFE et PFA comme interchangeables.
L'économie de l'outillage influence la décision
Le moulage par injection nécessite un outillage initial et un développement de processus. Pour de petites quantités ou des conceptions personnalisées changeant fréquemment, l'usinage du PTFE peut être plus économique malgré sa main-d'œuvre plus élevée par pièce.
Pour la production répétée de raccords complexes, l'investissement dans l'outillage peut être compensé par une réduction des coûts d'usinage, d'assemblage et d'inspection.
Faire le bon choix pour votre objectif
Sélectionnez le matériau et le processus en fonction de la géométrie du raccord, des exigences de pureté, du volume de production et des conditions de service.
- Si votre objectif principal est la géométrie complexe : Choisissez le PFA lorsque le raccord nécessite des passages internes moulés, des caractéristiques de vanne intégrées, des filetages complexes ou des chemins d'écoulement à faible volume mort.
- Si votre objectif principal est la manipulation de fluides de haute pureté : Choisissez le PFA lorsque des surfaces lisses, à faible taux d'extractibles, non poreuses et un nombre réduit de joints sont importants.
- Si votre objectif principal est la personnalisation en faible volume : Choisissez le PTFE lorsque l'usinage d'un petit nombre de pièces est plus pratique que l'investissement dans un outillage PFA.
- Si votre objectif principal est le service chimique et thermique extrême : Évaluez les deux matériaux par qualité et conditions de fonctionnement, car le PFA peut conserver une résistance aux polymères fluorés comparable mais n'est pas automatiquement équivalent dans chaque application mécanique.
- Si votre objectif principal est la production répétable : Choisissez le PFA moulé par injection lorsque des raccords cohérents et complexes sont nécessaires en quantités qui justifient un outillage dédié.
La distinction technique centrale est simple : le PTFE offre des performances exceptionnelles en tant que polymère fluoré mais résiste à l'écoulement à l'état fondu, tandis que le PFA modifie suffisamment la structure de la chaîne pour rendre le moulage complexe pratique sans abandonner les propriétés dont dépendent les systèmes de fluides de laboratoire.
Tableau récapitulatif :
| Propriété | PTFE | PFA |
|---|---|---|
| Structure moléculaire | Hautement régulière, cristalline | Copolymère avec groupes latéraux, moins cristallin |
| Fluidité à l'état fondu | Viscosité très élevée, ne s'écoule pas librement | Transformable à l'état fondu, adapté au moulage par injection |
| Fabrication typique | Moulage par compression, frittage, usinage | Moulage par injection, extrusion, thermoformage, soudage |
| Complexité des pièces | Limitée, nécessite souvent un assemblage | Géométries complexes, caractéristiques intégrées possibles |
| Qualité de surface | Marques d'usinage, porosité potentielle | Surfaces moulées lisses et non poreuses |
| Nombre de joints | Plus de joints dus à l'assemblage | Moins de joints, constructions homogènes possibles |
| Répétabilité dimensionnelle | Variable, processus manuels | Haute répétabilité avec outillage |
| Résistance chimique | Excellente | Comparable |
| Stabilité thermique | Excellente | Comparable |
| Transparence | Opaque | Translucide |
Libérez tout le potentiel de vos systèmes de fluides avec les raccords PFA de précision de KINTEK. Nos capacités de fabrication exclusivement dédiées au PTFE/PFA fournissent des composants complexes et étanches qui répondent aux normes de pureté les plus élevées. Que vous ayez besoin de raccords moulés sur mesure, de collecteurs à faible volume mort ou de chemins de fluide sans contaminants, nous fournissons des solutions sur mesure soutenues par notre expertise en usinage CNC de bout en bout. Contactez-nous dès aujourd'hui pour discuter de vos besoins et voir comment KINTEK peut optimiser les performances de votre laboratoire.
Produits associés
- Vannes PFA de haute pureté et tuyauterie transparente soudable résistante à la corrosion pour le transfert de fluides dans la fabrication de capteurs semi-conducteurs
- Tuyauterie PFA résistante à la corrosion 1/4 pouces Composants de transfert de fluides moulés sur mesure et soudés
- Soupape en PFA haute pureté résistante à la corrosion et tuyauterie transparente soudable pour le transfert de fluides dans les semi-conducteurs
- Robinet en PTFE à Haute Résistance à la Corrosion Valve en Polytétrafluoroéthylène pour Fûts de Stockage Chimique et Systèmes de Transfert de Fluides Personnalisable de Qualité Industrielle
- Système d'extraction de liquide par pression translucide, distributeur sur bouteille en PFA résistant à la corrosion pour la manipulation de produits chimiques ultra purs
Les gens demandent aussi
- Pourquoi les composants de transfert de fluide PFA de haute pureté sont-ils requis pour les OSDA et la silice ? Assurer la précision dans la synthèse des zéolithes
- Pourquoi les composants de transfert de fluide en PFA de haute pureté sont-ils préférés pour les électrolytes de batterie ? Assurer la pureté et l'exactitude des données
- Comment les tubes PFA de haute pureté préservent-ils la pureté des réactifs ? Atteignez un transfert de fluide ultra-lisse et sans contamination.
- Quel rôle jouent les tubes et vannes en PFA dans les systèmes de transfert de fluides de laboratoire haute précision ? Garantissez des résultats ultra-purs
- Comment les composants de transfert de fluides en PFA contribuent-ils à la précision de la recherche chimique ? Obtenez des résultats de haute pureté dès aujourd'hui.