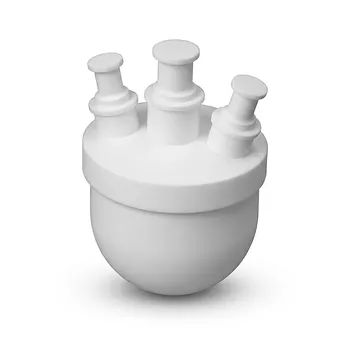
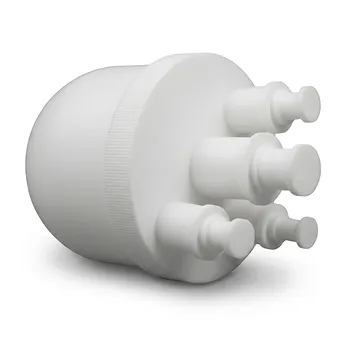
La différence opérationnelle réside dans le fait que le PFA et le FEP peuvent être formés comme des thermoplastiques fluides, contrairement au PTFE non modifié. Le PFA et le FEP peuvent donc être extrudés, moulés par injection et, dans des applications appropriées, moulés par soufflage pour créer des articles de laboratoire et des raccords complexes. Le PTFE doit d'abord être moulé par compression et fritté, extrudé en pâte ou formé en blocs (stock shapes) qui sont ensuite usinés, ce qui rend la fabrication plus dépendante de l'outillage et des opérations CNC.
Le PFA et le FEP permettent un moulage et une extrusion directs pour des pièces complexes ou en plus grand volume ; le PTFE offre d'excellentes performances chimiques et thermiques, mais nécessite généralement un formage à base de poudre et un usinage secondaire. Le choix du matériau affecte donc non seulement la compatibilité chimique, mais aussi la géométrie, la méthode de production, la continuité de surface, le coût et la répétabilité réalisable.
Pourquoi le PTFE nécessite un processus de fabrication différent
Le PTFE ne s'écoule pas comme un thermoplastique conventionnel
Le PTFE non modifié possède une viscosité à l'état fondu exceptionnellement élevée, d'environ 10¹¹–10¹² poise près de 380°C. Bien qu'il atteigne une transition de fusion autour de 327–342°C, il ne développe pas d'écoulement fluide utilisable au-dessus de cette température.
C'est la distinction critique : atteindre le point de fusion ne fait pas se comporter le PTFE comme une résine de moulage par injection ordinaire.
Le PTFE est formé à partir de poudre
La résine de PTFE granulaire est couramment moulée par compression puis frittée pour produire des billettes, des feuilles, des tubes et d'autres formes de base. Les poudres fines de PTFE sont utilisées dans l'extrusion en pâte pour les tubes, les joints et des produits similaires.
Le stock résultant peut ensuite être usiné avec précision par CNC pour créer des réacteurs sur mesure, des cellules électrochimiques, des collecteurs, des raccords et de la verrerie de laboratoire spécialisée.
L'usinage contrôle la géométrie finale
Pour les pièces sur mesure en exemplaire unique ou en faible volume, l'usinage du PTFE fritté offre une grande flexibilité géométrique. Des caractéristiques telles que les filetages, les canaux, les alésages, les portées d'étanchéité et les interfaces de montage peuvent être définies directement à partir de la conception.
Cependant, le processus est soustractif. Le matériau doit être retiré d'une ébauche moulée, et la géométrie réalisable dépend de l'accès aux outils, de l'épaisseur des parois, du contrôle de la distorsion et du comportement du stock fritté pendant l'usinage.
Comment le PFA et le FEP modifient le processus
Les comonomères permettent le traitement par fusion
Le PFA et le FEP contiennent des comonomères qui réduisent la cristallinité et la viscosité à l'état fondu par rapport au PTFE non modifié. Le PFA incorpore des groupes perfluoroalkoxy, tandis que le FEP incorpore de l'hexafluoropropylène.
Ces changements structurels permettent aux polymères de s'écouler à travers des équipements thermoplastiques conventionnels sans sacrifier la large résistance chimique attendue des matériaux perfluorés.
Les formes complexes peuvent être moulées directement
Le PFA et le FEP peuvent être moulés par injection pour créer des corps de vannes complexes, des raccords de fluides, des fermetures et des composants de récipients. Ils peuvent également être extrudés par fusion en tubes, profilés et formes continues.
Comme la forme finale peut être créée directement dans le moule ou la filière, cette voie est bien adaptée à la production répétée de géométries complexes.
Le PFA permet des composants de manipulation de fluides sans soudure
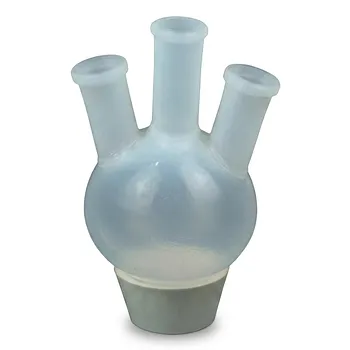
Le PFA est particulièrement utile pour la verrerie de laboratoire de haute pureté, les récipients d'analyse de traces, les récipients de digestion, les assemblages de tubes et les raccords moulés. Le traitement par fusion peut produire des structures continues et sans soudure avec moins d'interfaces usinées et moins de points d'assemblage.
Le PFA est également généralement translucide, ce qui facilite l'inspection visuelle du contenu et du mouvement des fluides.
Ce que cela signifie pour la verrerie de laboratoire sur mesure
Le PTFE convient aux pièces spécialisées en faible volume
Le PTFE est souvent le choix pratique lorsque la conception est hautement personnalisée, que le volume de production est faible ou que la pièce doit être usinée à partir d'un bloc solide robuste. Cela inclut les appareils de réaction inhabituels, les supports personnalisés, les composants électrochimiques et la verrerie de laboratoire robuste.
Le flux de travail de fabrication est généralement : sélectionner une forme de stock PTFE appropriée, usiner les caractéristiques requises et inspecter le composant fini.
Le PFA convient aux pièces complexes ou répétables
Le PFA est avantageux lorsque la pièce a une forme tridimensionnelle complexe, des parois minces ou continues, des ports intégrés, ou une géométrie qui nécessiterait un usinage et un assemblage importants en PTFE.
Il devient plus intéressant à mesure que le volume de production augmente, car l'outillage et le moulage peuvent remplacer l'usinage manuel répété.
Le FEP convient aux applications traitées par fusion à basse température
Le FEP offre le même avantage de fabrication de base que le PFA : il peut être extrudé et moulé en pièces complexes. Sa température d'utilisation continue est généralement plus basse, environ 200°C, contre environ 260°C pour le PFA.
Le FEP est donc plus approprié lorsque l'application bénéficie du traitement par fusion et ne nécessite pas la capacité de température continue plus élevée du PFA.
Comment les processus affectent les performances des pièces
Le PTFE usiné utilise des interfaces intentionnellement
Un assemblage en PTFE usiné peut contenir des joints filetés, des passages percés, des ajustements serrés ou des sections collées et retenues mécaniquement. Ces caractéristiques peuvent être utiles, mais chaque interface introduit un emplacement supplémentaire à évaluer pour les fuites, la contamination, le volume mort ou le mouvement mécanique.
La conception doit tenir compte du fait que le composant final peut être assemblé à partir de plusieurs caractéristiques usinées plutôt que formé comme une seule pièce moulée continue.
Le PFA moulé peut réduire la complexité de l'assemblage
Un composant en PFA moulé peut intégrer plusieurs caractéristiques fonctionnelles en une seule pièce. Réduire le nombre de joints peut simplifier les chemins de fluide et améliorer la cohérence entre les unités de production.
Cet avantage dépend d'une conception de moule appropriée, d'un contrôle du processus et de la validation du composant moulé. Le traitement par fusion n'élimine pas le besoin d'inspecter les défauts, les variations dimensionnelles ou la contamination.
La construction transparente ou translucide peut faciliter l'inspection
Le PFA et le FEP peuvent fournir des composants translucides qui permettent aux opérateurs d'observer les niveaux de fluide, les bulles, les dépôts ou le comportement d'écoulement. Cela peut être précieux dans les systèmes d'analyse de traces et de manipulation de fluides de haute pureté.
La construction opaque et usinée du PTFE peut être préférable lorsque l'opacité, la rigidité ou une exigence particulière de forme de stock est plus importante que l'accès visuel.
Comprendre les compromis
Le PTFE a plus de contraintes de fabrication
Le PTFE ne peut pas simplement être chargé dans un équipement de moulage par injection standard et moulé comme un thermoplastique typique. La préparation de la poudre, la compression, le frittage, l'extrusion en pâte et l'usinage secondaire nécessitent des connaissances spécialisées du processus.
Les pièces grandes ou complexes peuvent également impliquer plus de gaspillage de matériau et des temps de production plus longs lorsqu'elles sont fabriquées à partir de billettes.
Le PFA nécessite un investissement en outillage et en processus
Le PFA et le FEP réduisent le besoin d'usinage secondaire, mais le moulage par injection et l'extrusion nécessitent un outillage dédié. Pour un seul récipient personnalisé ou un prototype précoce, les coûts d'outillage peuvent l'emporter sur les avantages du moulage direct.
La conception du moule doit également tenir compte du retrait, des tolérances dimensionnelles, des lignes de soudure, des emplacements de seuil d'injection et du comportement des sections minces.
Le PFA et le FEP ne sont pas thermiquement équivalents
Le PFA préserve généralement une température d'utilisation continue proche de celle du PTFE, autour de 260°C. Le FEP a une limite d'utilisation continue plus basse, autour de 200°C, car ses propriétés mécaniques diminuent plus significativement à des températures élevées.
Choisir le FEP uniquement parce qu'il est transformable par fusion peut créer un problème de performance lié à la température.
L'usinage ne rend pas automatiquement le PTFE plus précis
L'usinage CNC offre un contrôle direct sur les dimensions, mais le stock de PTFE peut toujours être affecté par la dilatation thermique, le fluage, la relaxation des contraintes et la déformation. Les tolérances doivent être spécifiées en relation avec la température de fonctionnement, la charge, la méthode d'étanchéité et la géométrie de la pièce.
Le processus de fabrication doit être validé par rapport aux conditions de service réelles plutôt que jugé par la seule capacité d'usinage.
Faire le bon choix pour votre objectif
Choisissez le matériau et la méthode de fabrication en fonction de la géométrie, du volume, de la température et des exigences de manipulation des fluides de la pièce.
- Si votre objectif principal est un appareil sur mesure en exemplaire unique ou en faible volume : Utilisez du stock de PTFE avec un usinage CNC de précision lorsque la conception nécessite des caractéristiques inhabituelles, des sections solides robustes ou des changements de conception fréquents.
- Si votre objectif principal est une géométrie moulée complexe : Utilisez le PFA lorsque des ports intégrés, des parois minces, des chemins de fluide sans soudure ou un assemblage réduit sont importants.
- Si votre objectif principal est de la verrerie de laboratoire transformée par fusion à haute température : Privilégiez le PFA par rapport au FEP lorsque l'application approche la plage de température d'utilisation continue la plus élevée.
- Si votre objectif principal est une production répétable : Évaluez le moulage et l'extrusion de PFA ou FEP lorsque les coûts d'outillage peuvent être répartis sur plusieurs pièces.
- Si votre objectif principal est des tubes ou des raccords à basse température : Envisagez le FEP lorsque ses limites de température et mécaniques sont compatibles avec l'application.
Le meilleur choix est celui qui aligne le comportement de transformation du polymère avec la géométrie, le volume de production et les conditions de fonctionnement de la pièce.
Tableau récapitulatif :
| Facteur | PTFE | PFA | FEP |
|---|---|---|---|
| Transformabilité par fusion | Non (haute viscosité à l'état fondu) | Oui | Oui |
| Méthodes de fabrication typiques | Moulage par compression + frittage, extrusion en pâte, usinage CNC | Moulage par injection, extrusion | Moulage par injection, extrusion |
| Température d'utilisation continue | ~260°C | ~260°C | ~200°C |
| Translucidité | Opaque | Translucide | Translucide |
| Mieux adapté pour | Pièces personnalisées complexes en faible volume ; formes de stock pour l'usinage | Pièces moulées complexes, manipulation de fluides de haute pureté | Applications transformées par fusion à basse température |
Prêt à sélectionner le bon fluoropolymère pour votre verrerie de laboratoire sur mesure ? Chez KINTEK, nous sommes spécialisés dans les produits en PTFE et PFA haute performance, offrant tout, de la verrerie standard aux pièces usinées sur mesure complexes. Nos capacités d'usinage CNC et notre expertise en transformation par fusion vous garantissent d'obtenir exactement la performance et la géométrie dont vous avez besoin. Contactez-nous dès aujourd'hui pour discuter de votre projet et recevoir une solution sur mesure.
Produits associés
- Crucible PFA haute pureté et bêcher PTFE résistant à la corrosion pour analyse de traces et applications de laboratoire sur mesure
- Porte-microcolonnes PFA sur mesure et accessoires de laboratoire usinés en PTFE, résistants à la corrosion et à faible bruit de fond
- Boîtes de Petri en PTFE (Polytétrafluoroéthylène) Personnalisées 60mm Résistantes à la Corrosion Faible Fond de Nuit
- Fiole de réaction de laboratoire à cols multiples personnalisée, résistante à la corrosion, en PFA PTFE, embouchure standard GL, flasques en fluoropolymère
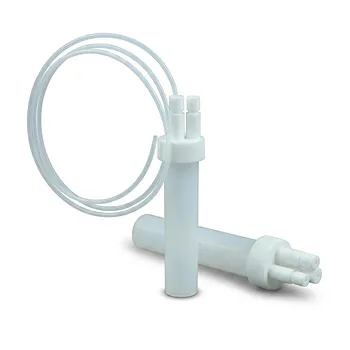
- Support en PTFE résistant à la corrosion avec cuve de réaction transparente en PFA et tube d'échantillonnage en PFA de haute pureté pour l'analyse de traces
Les gens demandent aussi
- Pourquoi les récipients de haute pureté sont-ils critiques pour la synthèse du BiFeO3 ? Assurer la pureté de phase
- Pourquoi l'utilisation de matériel de laboratoire en PFA ou PTFE de haute pureté est-elle essentielle lors de la purification de nanoparticules de TiO2 ? Protéger la pureté de l'échantillon
- Pourquoi une verrerie de laboratoire en PFA de haute pureté est-elle nécessaire pour l'analyse ICP-OES de la zéolite Znx@LS-2 ? Assurez une précision au niveau des traces
- Pourquoi le matériel de laboratoire en PFA de haute pureté pour l'analyse de traces est-il utilisé pour les MXènes ? Garantir une intégrité supérieure des matériaux dans la recherche
- Quelles sont les caractéristiques matérielles clés qui rendent le PTFE et le PFA adaptés à la verrerie de laboratoire de haute pureté, aux conteneurs d'analyse de traces et aux tubulures microporeuses médicales ? Découvrez les propriétés essentielles qui garantissent la pureté.